Artykuł sponsorowany
Skąd biorą się różnice w równomierności natrysku mimo tej samej maszyny i zaprawy
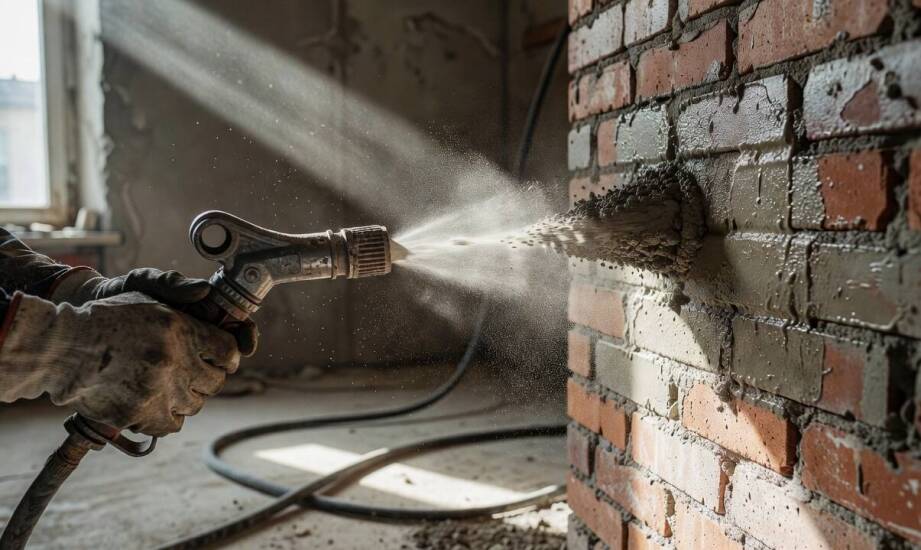
Na budowie ekipa wykończeniowa uruchamia sprzęt i przygotowuje sprawdzoną zaprawę. W jednym pomieszczeniu natrysk wychodzi idealnie gładki, podczas gdy na innej kondygnacji pojawia się uciążliwa pulsacja lub powstają miejscowe zgrubienia materiału. Zjawisko to najczęściej nie wynika bezpośrednio z usterki technicznej sprzętu ani z rażących błędów w przygotowaniu samej mieszanki. Przyczyna leży zazwyczaj w subtelnych zmianach warunków otoczenia, wahaniach temperatury oraz braku optymalnego zestrojenia parametrów roboczych. Zmiana piętra oznacza często inną długość instalacji przesyłowej. Odpowiednie zdiagnozowanie problemu na wczesnym etapie prac wymaga spojrzenia na maszynę jako na połączony układ hydrauliczno-pneumatyczny.
Dlaczego moc silnika nie gwarantuje gładkiego natrysku?
Moc nominalna napędu określa maksymalną wydajność pompy ślimakowej. Sama wartość kilowatów nie zapewnia jednak powtarzalnego nakładania materiału na ścianę. Pompa tłocząca wymaga precyzyjnego zestrojenia z gęstością zaprawy oraz ciśnieniem powietrza w układzie. Zbyt gęsta masa drastycznie zwiększa opory wewnątrz płaszcza gumowego, co obciąża silnik i spowalnia podawanie. Zbyt rzadka konsystencja prowadzi do błyskawicznego spływania tynku z pionowych powierzchni. Utrudnia to uzyskanie powtarzalnej grubości nakładanej warstwy. Naturalne zużycie statora i rotora również wpływa na powolny spadek ciśnienia, co zmusza operatora do ciągłego korygowania ilości dodawanej wody.
Każda maszyna do tynkowania potrzebuje stabilnego strumienia powietrza z kompresora, które rozbija mokry materiał w dyszy. Typowe sprężarki tłokowe współpracujące z agregatami tłoczą od 180 do 400 litrów na minutę przy ciśnieniu rzędu 4 do 8 barów. Niedobór powietrza sprawia, że kruszywo nie zyskuje odpowiedniej energii kinetycznej, aby trwale przykleić się do podłoża. Urządzenia takie jak model Putzmeister MP25 osiągają wysoką wydajność, ale wymagają ciągłego zasilania powietrzem na poziomie ponad 200 litrów na minutę. Zastosowanie dodatkowych modułów ułatwia zachowanie powtarzalności. Urządzenia typu Silomat zapewniają ciągłe i bezpyłowe dostarczanie suchego materiału wprost do zasobnika. Taki zautomatyzowany mechanizm skutecznie eliminuje wahania gęstości, które często pojawiają się przy ręcznym dozowaniu z worków.
Kluczem do płynnej pracy jest korzystanie ze sprawdzonego zaplecza sprzętowego. Kompletując wyposażenie dla brygad tynkarskich, warto analizować pełne zestawy robocze. Dostawca G24 Grupa Machowicz wprowadza na rynek agregaty z serii MACH Super, a także rotory, statory i przewody ciśnieniowe niezbędne do utrzymania ciągłości pracy. Dostęp do dedykowanych części eksploatacyjnych pozwala na bieżąco serwisować układ pompujący. Utrzymuje to optymalne ciśnienie bez ryzyka nagłych przerw na placu budowy.
Jak instalacja przesyłowa zmienia parametry zaprawy?
Długość, średnica wewnętrzna i sposób ułożenia przewodów elastycznych mają bezpośredni wpływ na ostateczny kształt strumienia. Zbyt mały przekrój węża potęguje tarcie wewnętrzne, co skutkuje wyraźnym spadkiem ciśnienia przed samą dyszą. Przekłada się to na duże problemy z równomiernym rozpraszaniem tynku gipsowego lub cementowo-wapiennego. Standardowe przewody materiałowe charakteryzują się średnicą DN25 oraz dużą wytrzymałością na rozerwanie. Zwiększanie odległości między agregatem a miejscem pracy zawsze wiąże się ze stratami energii tłoczenia. Przy odległościach przekraczających 30 metrów ciśnienie na końcu linii może spaść poniżej wartości niezbędnej do poprawnego uformowania wachlarza.
Błędy w poprowadzeniu instalacji wewnątrz budynku bezpośrednio pogarszają komfort pracy ekipy. Ostre załamania węża na schodach lub pionowe przewieszenia wymuszają nienaturalny obieg masy i wywołują szarpanie przewodu. Agregat próbuje wtedy przetłoczyć gęsty materiał przez sztucznie utworzone wąskie gardło. Prowadzi to do zatrzymania silnika na skutek aktywacji zabezpieczenia przeciążeniowego. Na manometrze wylotowym widnieje wtedy bardzo wysokie ciśnienie, ale masa stoi w miejscu. Temperatura otoczenia również ma znaczenie podczas długich prac. Rozgrzana słońcem guma staje się bardziej elastyczna i lekko pulsuje, pochłaniając część energii mechanicznej z pompy.
Błyskawiczna identyfikacja objawów pozwala uniknąć twardnienia zaprawy wewnątrz węży. Pulsujący wyrzut masy i nieregularne plucie z pistoletu oznaczają zazwyczaj niewłaściwą proporcję wody lub wyraźny niedobór powietrza z kompresora. Nagłe wyłączenie maszyny zaraz po wciśnięciu startu sugeruje blokadę fizyczną w przewodach. Nierównomierny narzut przy pozornie płynnej pracy pompy wynika nierzadko ze spadków napięcia w sieci elektrycznej obiektu. Zastosowanie stabilnego zasilania trójfazowego 400 V pomaga utrzymać równe obroty silnika bez względu na obciążenie prądowe z innych narzędzi budowlanych.
Uzyskanie idealnie gładkiego i równego strumienia tynku nie polega na jednorazowym ustawieniu maszyny. Powtarzalny efekt wymaga ciągłego dopasowywania gęstości zaprawy, ciśnienia powietrza i układu węży do bieżących warunków architektonicznych budynku. Świadoma obserwacja zachowania agregatu oraz szybkie reagowanie na drobne zmiany w pracy pompy pozwalają utrzymać wysoką jakość wykończenia. Zrozumienie fizyki przepływu gęstego materiału to podstawa, która odróżnia profesjonalnych rzemieślników od amatorów na rynku usług budowlanych. Regularny serwis elementów ściernych dodatkowo zabezpiecza proces przed nieprzewidzianymi awariami.
Kategorie artykułów
Polecane artykuły

Jak wybierać zestawy Lego Friends auta odpowiednie dla różnych grup wiekowych?
Druki szkolne a zgodność z wymogami edukacyjnymi

Kiedy głęboka patelnia zastępuje rondel przy duszeniu, smażeniu i większych porcjach w kuchni gastronomicznej i domowej
