Artykuł sponsorowany
Mikrozanieczyszczenia po obróbce a szczelność i higiena elementów próżniowych
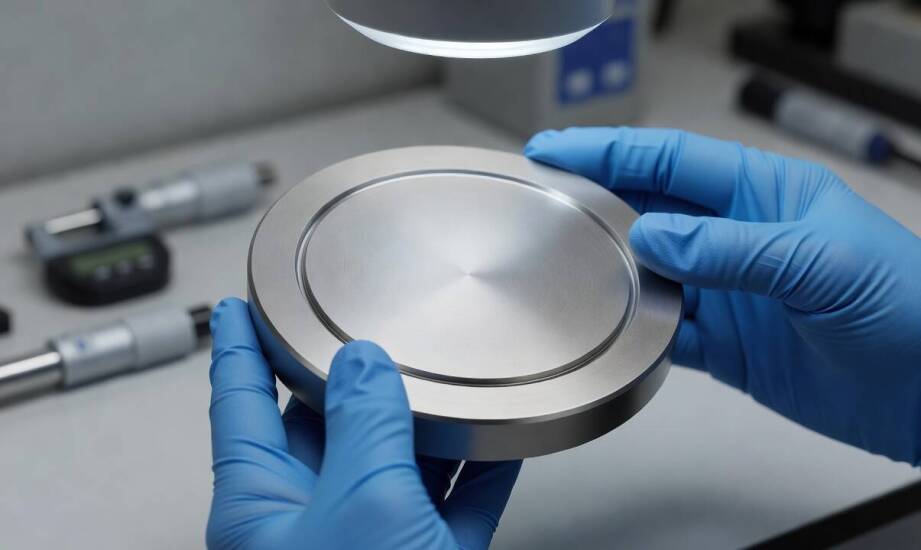
Elementy metalowe po obróbce CNC lub cięciu laserowym często wyglądają na gotowe do montażu. Praktyka warsztatowa ukazuje jednak zupełnie inne realia. Podczas łączenia podzespołów w precyzyjnych urządzeniach próżniowych nierzadko ujawniają się mikroskopijne osady, pył oraz pozostałości gęstych emulsji chłodzących. Takie zanieczyszczenia są niezwykle trudne do całkowitego usunięcia bez odpowiednio dobranych zabiegów powierzchniowych. Niewidoczne gołym okiem drobiny stają się później główną przyczyną powstawania nieszczelności całych układów. Prawidłowe przygotowanie i oczyszczenie detalu warunkuje bezawaryjną pracę budowanego systemu.
Wpływ mikrozanieczyszczeń na parametry układów próżniowych
Frezowanie wieloosiowe oraz cięcie laserem naturalnie generują wióry metalowe, drobne cząstki ścierne i trudne do usunięcia filmy olejowe. Pozostałości lepkich płynów obróbkowych osadzają się głęboko w mikroskopijnych porach materiału. Tworzą one warstwę mocno wiążącą dla pyłu produkcyjnego. Tradycyjna inspekcja wizualna rzadko wykrywa tego typu defekty. Konieczne staje się wykorzystanie specjalistycznych mikroskopów i narzędzi pomiarowych. Wymagające środowisko próżniowe natychmiast obnaża wszelkie braki w czystości obrabianej powierzchni. Nawet śladowe ilości chłodziwa wywołują zjawisko odgazowywania, które drastycznie utrudnia osiągnięcie zadanego poziomu podciśnienia w komorze.
Obecność opisywanych zanieczyszczeń wpływa bezpośrednio na parametry uszczelnień i żywotność podzespołów. Twarde cząstki pyłu wnikają pod uszczelki typu O-ring i powodują ich stopniową abrazję podczas pracy maszyny. Resztkowe oleje technologiczne wchodzą z kolei w niepożądane reakcje chemiczne z elastomerami. Przyspieszona degradacja materiału uszczelniającego prowadzi do powstawania trudnych do zlokalizowania mikronieszczelności. Pojedyncze rysy w miejscu styku uszczelki z metalem tworzą wolne ścieżki ucieczki dla gazów. W układach o wysokich wymaganiach higienicznych takie zjawisko wymusza dłuższą pracę pomp próżniowych i widocznie zwiększa zużycie energii elektrycznej całego zakładu.
Restrykcje higieniczne i kontrola jakości detali
Konstrukcje pracujące w rygorystycznej branży spożywczej i farmaceutycznej podlegają ścisłym regulacjom prawnym. Producenci zaawansowanych maszyn muszą wyraźnie rozdzielać wytyczne w zależności od docelowego sektora. Unijne rozporządzenie 852/2004 definiuje normy dla przemysłu spożywczego. Dokument ten stanowczo wymaga stosowania powierzchni gładkich, pozbawionych ostrych przejść i wyjątkowo łatwych do mycia. Produkcja sprzętu dla sektora farmaceutycznego opiera się na wytycznych Dobrej Praktyki Wytwarzania (GMP). Zgodnie z tym standardem urządzenia nie mogą posiadać najmniejszych szczelin zdolnych do gromadzenia groźnych drobnoustrojów.
Weryfikacja parametrów powierzchni następuje jeszcze przed ostatecznym etapem montażu konstrukcji. Inżynierowie jakości wykorzystują w tym celu precyzyjne profilometry stykowe. Alternatywnym rozwiązaniem są maszyny współrzędnościowe wyposażone w dedykowaną sondę do dokładnego pomiaru chropowatości. Prawidłowo przeprowadzona analiza weryfikuje faktyczne usunięcie porów oraz mikroskopijnych zadziorów po cięciu blach. Wysoka gładkość elementów stalowych znacząco ułatwia późniejszą walidację procedur czyszczenia w zakładach docelowych.
Skuteczne ograniczenie ilości osadów poprodukcyjnych wymaga zastosowania nowoczesnych technik wykończeniowych. Zastosowane w procesie szkiełkowanie wodne to precyzyjna metoda obróbki strumieniowo-ściernej, wykorzystująca drobne kulki szklane w osłonie strumienia wody. Obecność cieczy silnie redukuje pylenie w trakcie operacji i płynnie odtłuszcza obrabiany detal. Technika ta zauważalnie ogranicza erozję podłoża w porównaniu do klasycznego piaskowania na sucho. Osiągnięta w ten sposób matowa struktura wykazuje znacznie mniejszą tendencję do przyciągania zanieczyszczeń stałych. Metoda ta mocno wspiera utrzymanie bezwzględnego rygoru higienicznego w trakcie składania skomplikowanych urządzeń.
Ostateczna jakość detalu wynika bezpośrednio z przewidywalnego zachowania jego struktury podczas wieloletniej eksploatacji i cyklicznego mycia ciśnieniowego. Pobieżna ocena wzrokowa po zdjęciu elementu z frezarki stanowi zaledwie punkt wyjścia dla właściwej kontroli jakości. Nowoczesna branża przetwórstwa i farmacji wymaga komponentów całkowicie wolnych od lotnych frakcji olejowych oraz uwięzionych drobin metalu. Zgodnie z tą filozofią funkcjonuje Zakład Techniki Próżniowej Tepro, który opiera produkcję pakowarek na rygorystycznej kontroli czystości wszystkich obrabianych części. Pełna integracja nowoczesnego parku maszynowego z restrykcyjnymi pomiarami gładkości gwarantuje powtarzalność wytwarzania bezpiecznych biologicznie układów.
Kategorie artykułów
Polecane artykuły

Jak wybierać zestawy Lego Friends auta odpowiednie dla różnych grup wiekowych?
Druki szkolne a zgodność z wymogami edukacyjnymi

Kiedy głęboka patelnia zastępuje rondel przy duszeniu, smażeniu i większych porcjach w kuchni gastronomicznej i domowej
