Artykuł sponsorowany
Jak tolerancja i chropowatość powierzchni wpływają na przydatność detali po obróbce frezarskiej
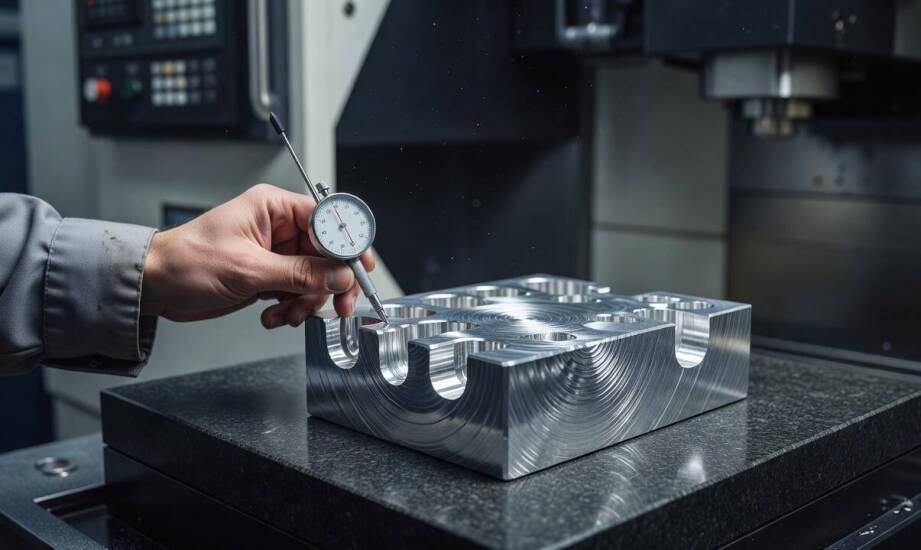
W produkcji oprzyrządowania przemysłowego, takiego jak elementy form wtryskowych czy wykrojników, zapisy dotyczące wąskiej tolerancji wymiarowej lub niskiej chropowatości na powierzchni gniazda formującego decydują o bezproblemowym montażu. Zbyt duża chropowatość powoduje przywieranie tworzywa lub wycieki medium, podczas gdy przekroczenie tolerancji całkowicie uniemożliwia złożenie tłocznika. Nawet drobne odchylenia od założeń potrafią zatrzymać proces odbioru technicznego i wymusić poprawki.
Tolerancja wymiarowa a chropowatość powierzchni
Tolerancja wymiarowa określa dopuszczalne odchylenie od wymiaru nominalnego i bezpośrednio ogranicza ryzyko błędów pasowania. Chropowatość powierzchni wpływa na tarcie, zużycie elementów, szczelność oraz przyczepność nakładanych powłok. Relacja między tymi wartościami ma charakter hierarchiczny, co w praktyce oznacza, że tolerancja wymiarowa jest zwykle kilkukrotnie większa od parametru chropowatości. Taka zależność pozwala zachować ekonomiczny sens produkcji, eliminując niepotrzebne i kosztowne procesy wykańczające.
Standardowa chropowatość uzyskiwana po obróbce wykańczającej często zamyka się w popularnych przedziałach, które odpowiadają zaawansowanym klasom dokładności. Powierzchnie uszczelniające wymagają wyjątkowo gładkiego wykończenia, podczas gdy fragmenty pomocnicze poprawnie funkcjonują przy znacznie wyższych wartościach. Prawidłowo zaplanowane frezowanie CNC traktuje te dwa parametry jako odrębne zmienne. Kontrolują one zupełnie inne ryzyka w docelowym środowisku pracy części mechanicznej.
Czynniki ograniczające precyzję i oznaczanie detali
Uzyskanie założonych parametrów ogranicza sama geometria detalu, właściwości obrabianego materiału oraz jego stan początkowy. Zbyt ostre wewnętrzne promienie narożników lub niekorzystny stosunek głębokości do szerokości kieszeni zwiększają ryzyko ugięcia narzędzia i powstawania drgań. Twardsze stopy metali generują większe siły skrawania i odkształcenia sprężyste. Znaczenie mają również naprężenia resztkowe pozostałe po poprzednich etapach, które utrudniają zachowanie idealnej powtarzalności wymiarowej.
Dobór narzędzia, strategia przejść i sposób mocowania decydują o osiągnięciu końcowej precyzji. Zmniejszenie posuwu narzędzia na ząb zauważalnie poprawia gładkość uzyskanego profilu, a technika skrawania współbieżnego połączona z odpowiednim chłodzeniem stabilizuje proces. Sztywne mocowanie na bazie powtarzalnych punktów odniesienia minimalizuje błędy wynikające z drobnych przemieszczeń materiału. Wykonując oprzyrządowanie dla przemysłu, firma PRODMET S.C. dobiera parametry maszyn do specyfiki konkretnego stopu i skomplikowania geometrii. Pozwala to produkować niezawodne formy wtryskowe czy wykrojniki bez nadmiernego zużywania ostrzy.
Wymagania dotyczące powierzchni zapisuje się na dokumentacji technicznej na podstawie aktualnych norm ISO, umieszczając odpowiedni symbol bezpośrednio nad linią wskazującą kontur. Pominięcie oznaczenia na fragmentach pomocniczych oddziela wymagania krytyczne dla funkcji części od aspektów czysto ekonomicznych. Narzucanie zbyt ciasnych pasowań i rygorystycznej chropowatości tam, gdzie nie jest to konieczne, sztucznie komplikuje obróbkę. Wymusza to dodatkowe operacje szlifowania oraz wydłuża kontrolę metrologiczną każdej zrealizowanej partii.
Sensowna precyzja wynika z rozsądnego dopasowania obróbki skrawaniem do rzeczywistego zastosowania konkretnej części w budowanym zespole. Powierzchnie współpracujące z uszczelkami czy łożyskami wymagają bardzo rygorystycznego podejścia do śladów po narzędziach. Elementy stanowiące wyłącznie korpus lub podstawę konstrukcyjną mogą opierać się na standardowych wartościach. Różnicowanie tych wytycznych ułatwia uzyskanie powtarzalnego oprzyrządowania przy jednoczesnym zachowaniu opłacalności całego procesu technologicznego.
Kategorie artykułów
Polecane artykuły
Jak wybierać zestawy Lego Friends auta odpowiednie dla różnych grup wiekowych?
Druki szkolne a zgodność z wymogami edukacyjnymi
Kiedy głęboka patelnia zastępuje rondel przy duszeniu, smażeniu i większych porcjach w kuchni gastronomicznej i domowej
